汽车冲压模具设计与成形工艺经验分享
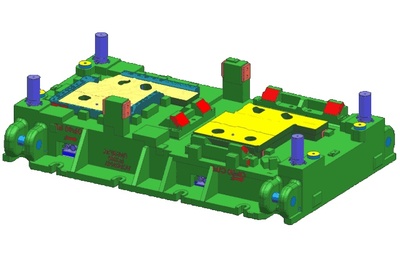
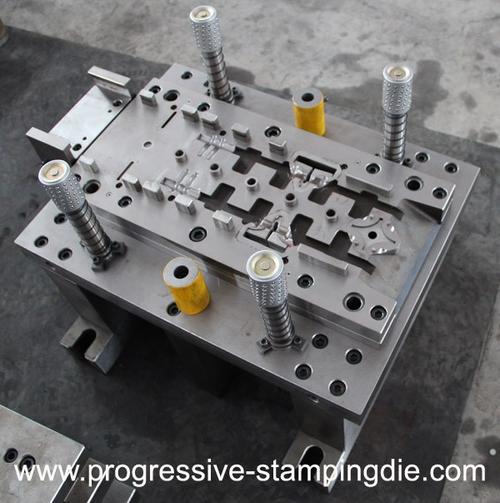
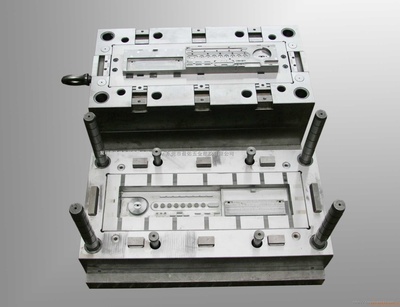
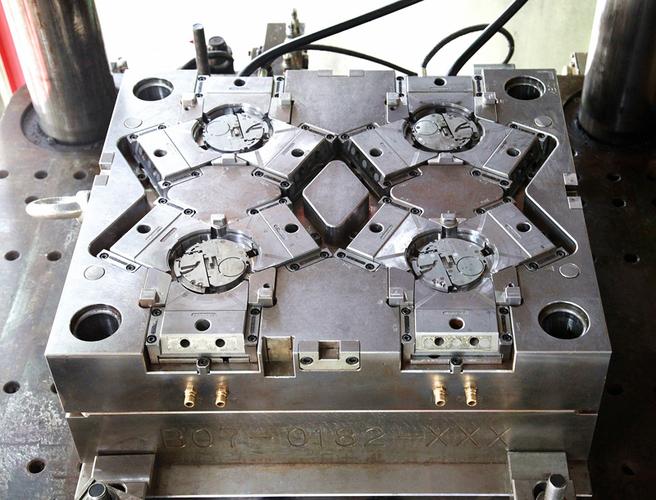
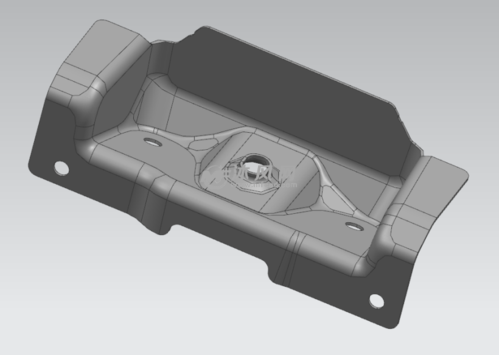
汽车冲压模具是汽车车身制造的核心装备,其设计与成形工艺水平直接决定了车身覆盖件的质量、生产效率与制造成本。作为一名在冲压领域工作多年的工程师,我愿将实践中积累的一些经验与思考整理成文,供同行参考。\n\n一、冲压模具设计的关键要点\n\n1. 制件分析与工艺方案制定\n在设计之初,必须对制件进行全面的工艺性分析。要关注制件的形状复杂度、圆角大小、翻边高度、孔位精度等。例如,对于外覆盖件(如门外板、发动机罩外板),表面质量要求极高,不能有任何面畸变或滑移线,因此在工艺方案中就必须考虑拉延充足、增加工艺补充面、合理设置拉延筋。\n\n工艺方案的核心是确定冲压方向、工序数量和顺序。通常采用CAE(如AutoForm、Dynaform)进行成形模拟,预测开裂、起皱、减薄等缺陷。我的经验是:不要完全依赖仿真结果,仿真分析的精度受材料参数、摩擦模型、网格尺寸影响很大,必须结合现场试模经验进行判断。\n\n2. 模具结构设计\n- 拉延模:重点考虑压边圈的刚性与平衡,拉延筋的布置与高度。对于深拉延件,压边圈最好采用氮气弹簧或液压垫,保证压边力均匀可调。\n- 修边冲孔模:修边刃口强度是关键。对于薄板(0.6-1.2mm),刃口间隙取板厚的6%-8%;对于厚板(>2mm),间隙取8%-12%。废料刀的形状与排布要避免卡废料和铁屑堆积。\n- 翻边整形模:翻边间隙一般取料厚的1.1-1.15倍。对于翻边高度较大的制件,应分两次翻边,避免边缘开裂。\n\n实践中我发现,许多模具问题源于结构细节考虑不周,如导板位置不够、限位块高度不合理、退料板行程不足。因此,在设计评审时要邀请装配钳工和冲压操作工参与,从使用和维护的角度提出意见。\n\n二、成形工艺的经验技巧\n\n1. 材料选择与性能控制\n汽车冲压常用材料有:冷轧钢板(DC01-DC06)、高强度钢(HSLA、DP、CP、MS)、铝合金等。不同材料的成形性能差异很大,必须根据制件要求匹配材料。建议在试模前获取材料的力学性能报告和成形极限曲线(FLC),有时同一牌号不同批次的材料性能波动就会导致开裂。\n\n2. 润滑与表面处理\n润滑剂的选择对拉延质量影响显著。对于深拉延或高强度钢,应选用含极压添加剂的高性能拉延油;对于外覆盖件,要注意润滑剂残留对涂装的影响,可选用挥发性润滑剂。模具表面处理也很关键,如镀铬、TD处理、PVD涂层可显著提高耐磨性,减少拉毛。\n\n3 回弹控制\n高强度钢和铝合金的回弹问题非常突出,仅靠仿真很难精确预测。常用控制方法有:\n- 工艺补偿:在模具修正时反复试探,找到回弹规律后修正型面。\n- 拉延充分:增大拉延变形量,使材料充分塑性变形。\n- 局部整形:增加整形工序或改变翻边角度。\n- 使用拉延筋参数调整:增高拉延筋高度加大进料阻力。\n\n我曾处理过一个DP600的梁类件,成形后回弹达5mm以上8,最终通过修改拉延筋高度和增加整形工艺使问题得到解决。%{\n\n4试与调试\n新模具必须经过严格的试模调试。流程通常为:\n(1) 静态检查:模具与压机匹配关系、顶杆长度位置、模具闭合高度核对;\n(2) 空运转测试:检查导向、限位配合、退料机构动作\;(3冒蓝丹着色检查:确认压料面、型面贴合率(拉延模贴合率≥85%); \n (冲压4正式试);分别考察单件、小批量稳定性。\n试模中常见缺陷的解决方案如下:开裂→放大圆角、降低拉延筋高度、更换材质或加强润滑起皱→增压边防力增设/结构或重\ny型\rcavity设计局部研:是难点所在配\n 需模具交付需钳工设计、工艺的紧密配合—这是减少debug时间和成本最重要的沟通。们常说:“好模具三分是他们设计评诂定.七分部调试完善φ”。用:在数字化开发经验:PDM、CA两种运用,在效率大\时数\
如若转载,请注明出处:http://www.xuanzhemetals.com/product/11.html
更新时间:2026-10-15 20:02:24