全球最先进的注塑叠模技术难度解析
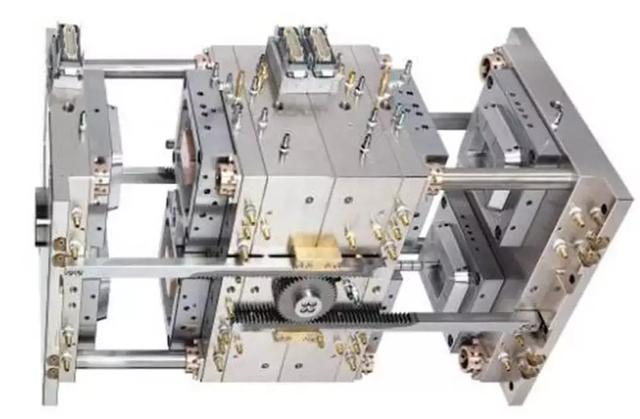
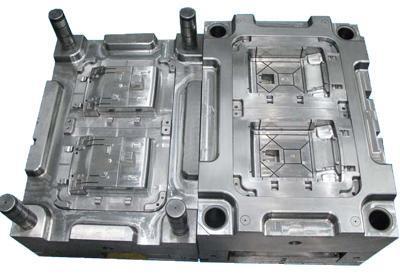
注塑叠模是一种高效率的注塑模具技术,通过将两套或多套模具型腔在垂直方向上叠放,实现注射周期内的多层成型。全球最先进的注塑叠模代表了行业巅峰水平,其技术难度主要体现在以下几个方面:
- 层间同步与平衡:叠模需要确保每一层型腔的充填、保压和冷却同步进行。由于各层流道长度和压力损失不同,必须精确设计热流道系统或冷流道平衡,否则会出现填充不足或飞边等缺陷。开合模时各层模板的平行度和运动同步性要求极高,通常依赖高精度导向机构和伺服控制。
- 热流道与温控系统:先进叠模多采用热流道技术,但多层热流道需要独立控制各层温度,且针阀时序需精确协调。温控系统必须保证各层型腔温度均匀,避免因热膨胀差异导致模板卡死或产品变形。
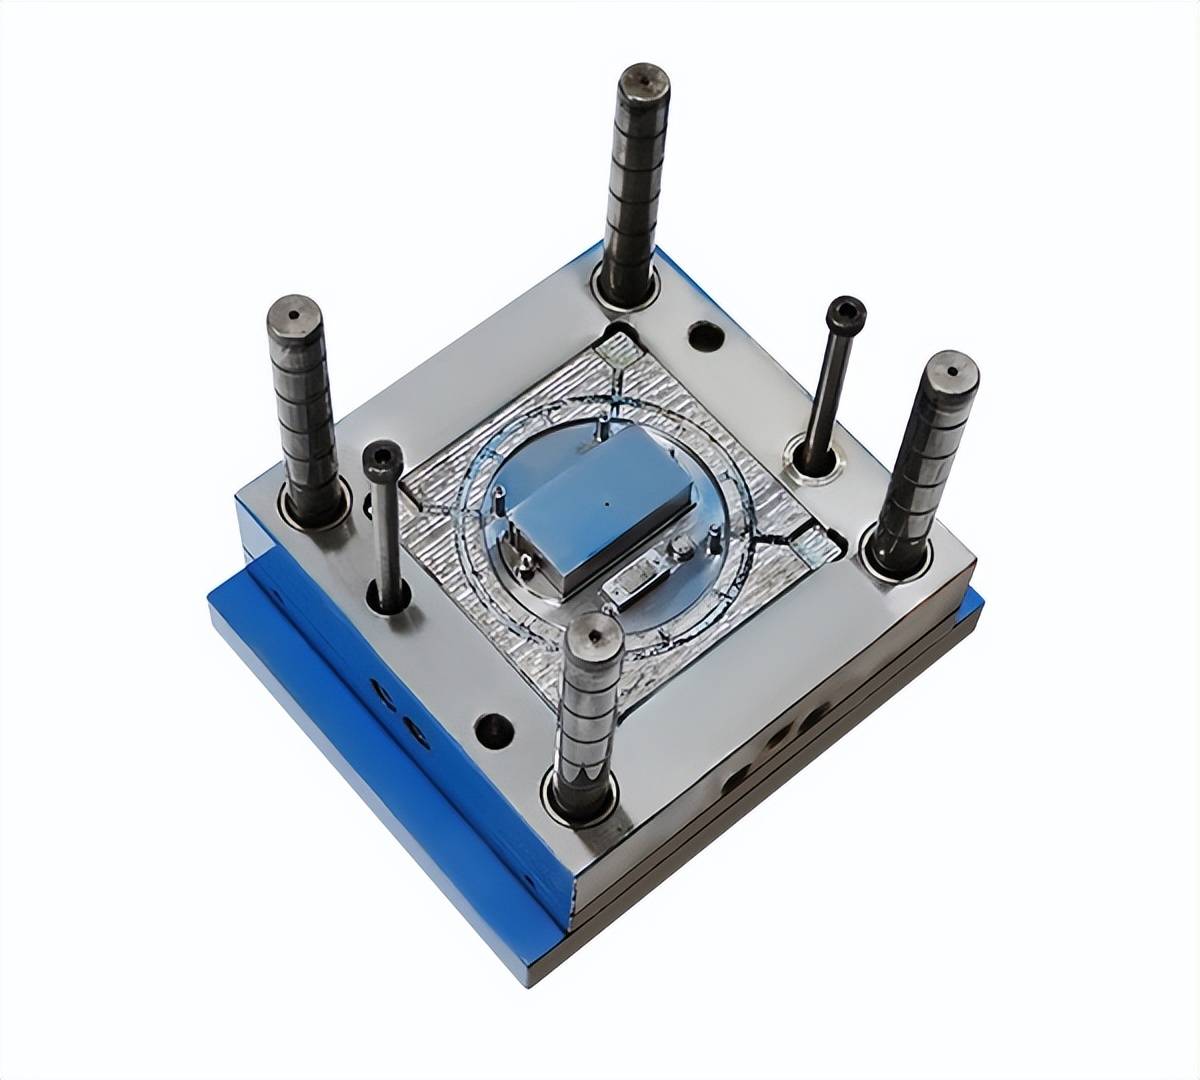
- 模具结构与刚性:叠模厚度大、重量高,在高压注射下模板变形风险显著。因此,模板需采用高强度材料并优化支撑结构,同时需考虑模具在注塑机上的安装空间和锁模力分布。锁模力需足够大以覆盖所有层腔,导致设备吨位增加,能耗提升。
- 顶出与脱模:多层产品需同时或顺序顶出,顶出机构设计复杂,需确保各层脱模同步且不干涉。对于柔性产品,还需考虑层间产品分离和取出机械手的协调。
- 制造与装配精度:叠模各层型腔的尺寸一致性要求极高,通常需达到微米级。装配时需保证各层对中,否则会造成产品壁厚不均。热流道板、喷嘴等部件的密封和热补偿也是难点。
- 工艺控制与调试:叠模注塑工艺窗口窄,需精确控制注射速度、保压曲线和冷却时间。调试时需逐层优化参数,且各层相互影响,试模周期长。
全球最先进的注塑叠模技术集成了精密机械、热流道、伺服控制、材料科学等多学科成果,其技术难度远超普通模具,是衡量企业研发实力的重要标志。目前仅有少数国际巨头掌握成熟方案,且多应用于医疗、包装等高附加值领域。
如若转载,请注明出处:http://www.xuanzhemetals.com/product/16.html
更新时间:2026-10-15 06:22:42