冲裁模具的维护及常见失效不良原因分析和对策汇总
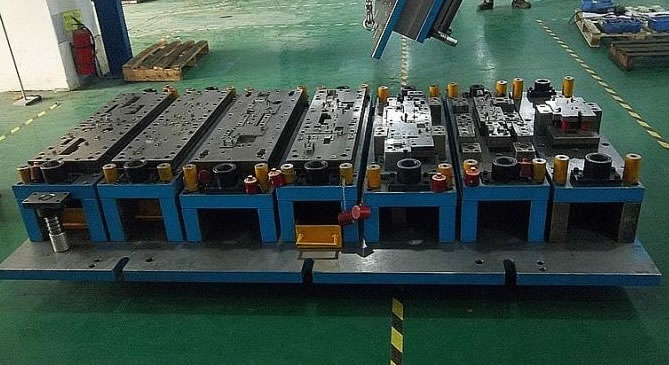
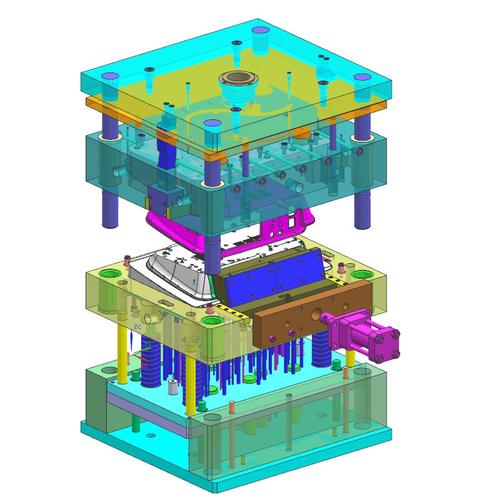
冲裁模具是五金冲压生产中的核心工装,其状态直接影响产品质量、生产效率和制造成本。港峰五金模具结合多年现场经验,系统梳理了冲裁模具的维护要点、常见失效形式及不良原因,并汇总相应的改善对策,供同行参考。
一、冲裁模具的日常维护与保养
- 生产前检查
- 检查模具安装是否牢固,上下模对中是否正确。
- 检查凸模、凹模刃口有无崩缺、磨损或裂纹。
- 检查卸料板、顶出机构、导柱导套等运动部件是否灵活、润滑是否充足。
- 确认废料排出通道畅通,无堵塞隐患。
- 生产中维护
- 定时观察冲压件毛刺、断面质量,发现异常及时停机检查。
- 每2-4小时对导柱、导套、滑动面补充润滑油。
- 避免超负荷冲裁,严禁叠片冲压。
- 注意模具温度变化,必要时进行冷却。
- 生产后保养
- 彻底清理模具内的废料、油污和粉尘。
- 对刃口、滑动部位涂抹防锈油。
- 检查紧固件是否松动,及时复紧。
- 模具应存放在干燥、平整的指定区域,避免重压和碰撞。
- 定期专业保养
- 每生产5000-10000冲次,对刃口进行研磨或更换。
- 每季度对模具进行精度检测,包括间隙、平行度、垂直度等。
- 建立模具履历卡,记录使用、维修、保养情况。
二、常见失效不良原因分析及对策
- 刃口磨损过快
- 原因:模具间隙不合理、材料硬度过高、润滑不足、凸凹模材质或热处理不当。
- 对策:优化间隙(一般取材料厚度的5%-10%);选用耐磨模具钢(如SKD-11、DC53)并规范热处理;改善润滑条件;降低冲裁速度。
- 冲件毛刺过大
- 原因:刃口磨损或崩缺、间隙过大、模具对中不良、材料厚度超差。
- 对策:及时修磨刃口;调整间隙至合理范围;重新校正模具对中;严格控制来料厚度。
- 冲件断面质量差(塌角、撕裂、光亮带不足)
- 原因:间隙不当、刃口圆角过大、冲裁力不足、材料性能波动。
- 对策:根据材料选择最佳间隙;修磨刃口保持锋利;增大冲裁力或调整冲床;稳定材料性能。
- 凸模崩裂或折断
- 原因:凸模强度不足、细长比过大、导向精度差、冲偏、废料堵塞。
- 对策:优化凸模结构,增加过渡圆角;采用更高强度材料;提高导向精度;安装废料检测装置;定期清理废料。
- 凹模开裂
- 原因:凹模强度不足、应力集中、热处理缺陷、过载。
- 对策:增加凹模壁厚;优化圆角过渡;改进热处理工艺;避免超负荷冲裁。
- 卸料板故障(卡死、卸料不顺)
- 原因:卸料板与凸模间隙过小、弹簧疲劳或断裂、导向不良、废料卡滞。
- 对策:调整间隙;更换弹簧;增加导柱;改善废料排出。
- 冲压件尺寸超差
- 原因:模具磨损、间隙变化、材料回弹、定位不准。
- 对策:定期检测模具尺寸;调整间隙;补偿回弹;优化定位结构。
- 模具拉毛、粘料
- 原因:刃口有磁性、润滑不良、材料粘性大、表面粗糙。
- 对策:消磁处理;选用合适润滑剂;对模具表面进行镀钛或氮化处理;提高刃口光洁度。
- 废料堵塞
- 原因:废料孔设计不当、废料带油粘附、冲裁速度过快。
- 对策:优化废料孔尺寸和斜度;增加吹气或吸废装置;降低冲速;定期清理。
- 导柱导套磨损
- 原因:润滑不足、粉尘进入、间隙不当、超载。
- 对策:定期润滑;加装防尘圈;调整间隙;避免超载。
三、港峰五金模具的经验
- 建立预防性维护体系:通过点检、定期保养和模具履历管理,将故障消灭在萌芽状态。
- 重视刃口管理:刃口是冲裁模具的“心脏”,必须定期修磨,保持锋利。
- 合理的间隙控制:间隙是影响冲件质量和模具寿命的关键参数,需根据材料种类和厚度科学选取。
- 规范操作与培训:操作人员素质直接影响模具寿命,应加强培训,杜绝违规操作。
- 数据化分析:记录失效模式、频率和维修成本,利用数据分析持续改进。
冲裁模具的维护与失效分析是一项系统工程,需要从设计、制造、使用、保养各环节严格控制。港峰五金模具通过多年的实践,形成了一套行之有效的维护与故障处理流程,有效降低了模具故障率,提升了生产效率和产品质量。希望本文的汇总能为业内同仁提供有益的借鉴。
如若转载,请注明出处:http://www.xuanzhemetals.com/product/42.html
更新时间:2026-10-15 09:46:50