哪些模具问题可以在制造时避免?全面解析与预防策略
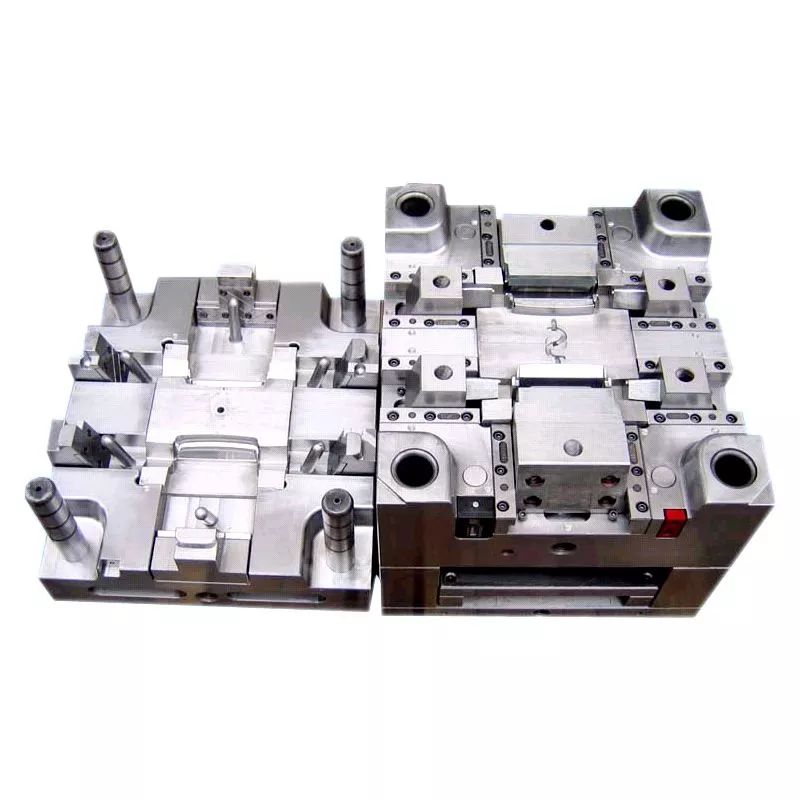
模具作为工业生产的基础工艺装备,其质量直接决定了产品的精度、生产效率和成本。许多常见的模具问题如果在制造阶段采取正确的预防措施,完全可以避免或大幅减少。本文将系统梳理那些可以在模具制造过程中规避的典型问题,并提供针对性的解决方案。
一、设计阶段可避免的问题
1. 结构设计不合理
- 壁厚不均匀导致收缩变形:通过模流分析优化壁厚,确保过渡平滑
- 脱模斜度不足引起拉伤:在设计时预留1-3°的脱模斜度
- 圆角缺失造成应力集中:合理设置内外圆角,避免尖角
2. 冷却系统设计缺陷
- 冷却水道布局不合理导致冷却不均:采用随形冷却水道或优化水路排布
- 冷却水道距离型腔过远或过近:保持合理距离(通常为孔径的2-3倍)
- 忽视热节部位的冷却:针对厚大部位加强冷却
3. 浇注系统设计不当
- 浇口位置选择错误产生熔接痕:通过模流分析确定最佳浇口位置
- 流道截面尺寸不合理导致压力损失:根据制品大小计算合理的流道尺寸
- 排气不足引起烧焦或困气:合理设置排气槽位置和深度
二、材料选择与热处理可避免的问题
1. 模具材料选择不当
- 材料硬度不足导致过早磨损:根据制品材料和生产批量选择合适的模具钢
- 材料韧性差引起开裂:对承受冲击载荷的模具选用韧性较好的材料
- 耐腐蚀性不足:对腐蚀性塑料选用耐蚀钢种或进行表面处理
2. 热处理工艺不当
- 淬火变形和开裂:采用分级淬火或真空热处理,控制冷却速度
- 硬度不均匀:确保加热均匀和充分的保温时间
- 残余应力过大:进行去应力回火处理
三、加工制造阶段可避免的问题
1. 加工精度控制
- 尺寸超差:采用高精度加工设备和合理的加工工艺,预留修模余量
- 形位公差超标:合理安排加工工序,减少装夹次数
- 表面粗糙度不达标:优化切削参数和抛光工艺
2. 表面处理缺陷
- 抛光过度产生麻点:控制抛光力度和时间,避免过热
- 电火花加工变质层:去除白层并进行回火处理
- 镀层结合力差:确保前处理质量,控制镀层厚度
3. 装配问题
- 配合间隙不当:精确控制配合尺寸,合理选择配合公差
- 模板平行度超差:加工时保证模板平行度要求
- 导向件配合不良:确保导柱导套的加工精度和配合间隙
四、常见制造缺陷的预防措施
1. 变形问题
- 原因:残余应力、装夹不当、热处理变形
- 预防:合理设计结构、对称加工、时效处理、正确装夹
2. 开裂问题
- 原因:应力集中、材料缺陷、热处理不当
- 预防:优化圆角设计、超声探伤检查材料、控制热处理工艺
3. 磨损问题
- 原因:表面硬度不足、润滑不良、间隙过大
- 预防:表面强化处理(渗氮、镀硬铬)、合理设计润滑结构、控制配合间隙
4. 飞边问题
- 原因:分型面配合不良、锁模力不足
- 预防:提高分型面加工精度、合理设计导向定位结构
五、试模验收阶段的把关
制造完成后,规范的试模验收可以及时发现并解决潜在问题:
- 进行不少于3次的试模验证
- 检查制品尺寸、外观和性能
- 记录工艺参数并建立模具档案
- 对发现的问题及时修模整改
##
模具问题“防重于治”。通过在制造过程中严格把控设计、材料、加工和装配等各个环节,可以最大限度地避免后续生产中的各种故障。建议企业建立完善的模具制造质量管理体系,推行标准化作业,并积极应用模流分析、CAE仿真等先进技术手段,从而从源头上消除模具隐患,延长模具使用寿命,保障生产效率与产品质量。
如若转载,请注明出处:http://www.xuanzhemetals.com/product/53.html
更新时间:2026-11-21 19:52:03